
编者:中喷网 墨宸
工业喷墨打印头的选型正在经历一次不易察觉却影响深远的态度转变。过去,OEM厂商和制造商习惯在规格表上寻找最亮眼的数字——最高工作温度、最高喷射频率、最大DPI,仿佛参数峰值越高,设备就越“先进”。但一个愈发清晰的行业共识是:没有任何一项孤立指标能决定打印头在整条生产系统中的真实表现。一款在纸面上“最强”的打印头,如果与特定流体、基材和运行节拍不匹配,带来的可能不是效率提升,而是系统复杂度的陡增和隐性成本的累积。
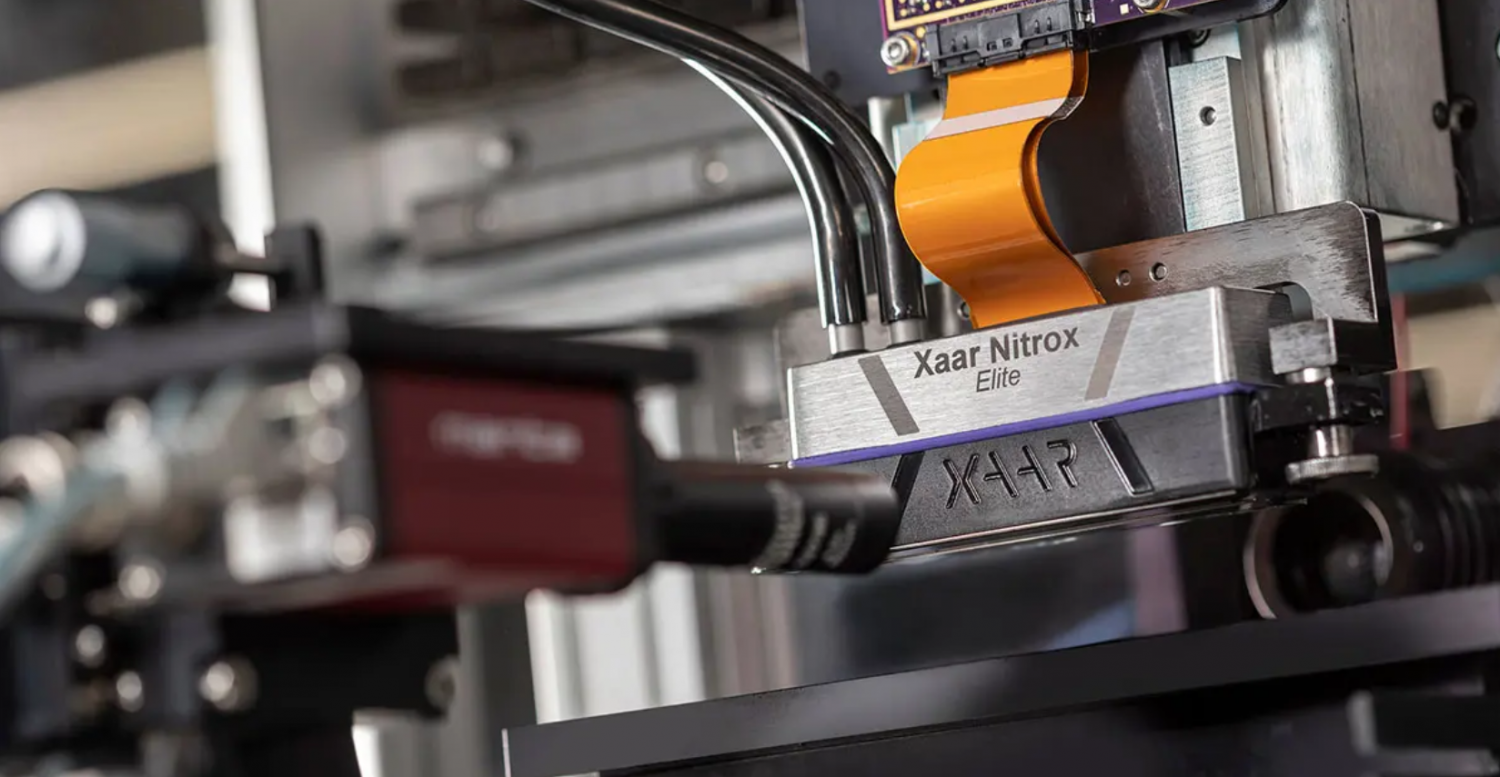
以温度为例,它是工业喷墨中最容易被误读的参数之一。对于室温下呈固态的相变材料,加热熔化确实是喷射的前提,热熔油墨的喷射温度通常落在60℃至150℃区间,打印头需要在生产全程稳定维持这一温度窗口。但如果一种流体在较低温度下已经能够进入可喷射的粘度范围,盲目追求更高的工作温度只会把代价传导到整个系统:流体管路需要伴热,电子元件需要额外的热保护或冷却,启动与停机阶段的热管理逻辑变得更加复杂,能耗和维护负担随之上升。温度本身很少是目的,让流体达到可稳定喷射的粘度才是。 这正是Xaar超高粘度技术试图传递的逻辑:如果打印头本身能够可靠地处理约100cP的流体,许多应用就不需要为了“降粘”而把系统推向极端温度。
高粘度喷射能力的战略价值,恰恰在于它改变了“温度—粘度—系统复杂度”之间的取舍关系。传统工业喷墨的推荐喷射粘度长期集中在10—12cP左右,流体配方和系统设计在很大程度上围绕这一窗口展开。而Xaar的ImagineX平台将可处理粘度推至100cP以上,结合高铺展量技术,使高颜料负载、大颗粒功能性流体的直接喷射成为可能。这一能力在新能源电池绝缘涂层中已经进入实际验证阶段:Xaar与松井新材料的合作显示,相关打印头能够在环境温度下处理粘度高达1000cP的流体,喷射温度下约为100cP,从而扩展了可打印功能材料的范围。在增材制造领域,Quantica的NovoJet打印头同样将高粘度功能材料的稳定喷射作为突破口,覆盖UV树脂、粘合剂和导电油墨等传统喷墨难以处理的材料类别。这些进展的共同指向是:材料的可打印范围正在从“适应喷墨”转向“让喷墨适应材料”,而选型决策的起点也随之从“打印头能喷什么”变成“应用需要打印什么”。
然而,高粘度能力本身并不自动构成选型理由。工业喷墨系统的真实成本结构,往往隐藏在规格表看不到的地方。打印头并非独立运行的部件,它与供墨系统、波形设计、运动控制、基材处理和清洁维护流程深度耦合。一个在实验室条件下以最大频率、最高分辨率和最大材料铺放量分别测试得出的“参数组合”,在生产现场几乎不会同时以峰值状态运行。更值得警惕的是稳定性维度的缺失:行业反馈反复表明,喷头寿命的标称值与产线实际表现之间存在显著落差,有的设备可以稳定运行上万小时,有的却在数月内出现断墨、拉丝和频繁停机。对于24小时连续运转的工业场景而言,可预测的连续工作能力比任何单项峰值都更具经济意义。打印头更换成本、停机损失、废品率以及墨水浪费,共同构成了总拥有成本的真正分母,而这一分母很难从一页规格表中读出。
这引向一个更根本的方法论问题:选型的顺序应该被颠倒过来。与其在规格表中筛选“最强参数”,不如从期望的生产结果出发反向推导:首先定义材料及其流变特性,确认它在实际喷射温度下的粘度行为;其次确定图像或沉积质量的核心约束——是需要精细边缘定义,还是需要厚涂层均匀性,抑或是高不透明度;再据此框定速度与产能目标,并识别出一个在实际流体路径中可重复维持的喷射窗口。只有在完成这些步骤之后,温度上限、频率峰值和分辨率数字才获得可比较的意义。规格表是一张地图,但产线要的是能走通的路。
工业喷墨正在从“通用打印”向“功能性沉积”迁移,电池涂层、电子线路、粘合剂和增材制造材料对打印头提出的要求,已经无法被单一参数体系完整覆盖。OEM厂商和制造商需要的不是参数最亮眼的打印头,而是在特定流体、特定节拍和特定环境下能够持续输出稳定结果的打印头。将最高温度、频率和DPI从决策的中心位置移开,让流体相容性、系统简洁性、长期可靠性和总拥有成本回到前台,或许才是工业喷墨选型走向成熟的标志。
关键字:喷墨 印刷 打印 喷绘 喷印 数字印刷 数码印花 喷绘打印 UV打印 UV印刷 UV喷墨 打印机 打印技术 打印设备 打印耗材 打印原理 色彩管理 陶瓷打印 建材打印 建筑打印 生物打印 3D打印 PCB打印 PCB喷墨 PCB印刷 钙钛矿打印 钙钛矿喷墨 电子打印 电路打印 增材打印
★ 免责声明 ★
1、本文部分内容可能AI生成,仅为学习交流参考,对其准确性、完整性、时效性不作任何保证。读者需自行筛选核实,对使用结果负责。
2、文中部分素材(包含但不限文字、数据、图片等)引自官方报道、行业报告及公开资料,版权归原作者或相关权利人所有。若涉及侵权,请联系我方处理。
想了解更多喷墨资讯,请点击访问中喷网官网:


 沪公网安备 31011702001106号